Cuaderno de forja · Edición en español
El taller de forja por dentro: la fragua, el color del hierro caliente, el yunque y los tratamientos térmicos del acero
Ziburvo reúne apuntes ordenados sobre el trabajo del hierro y del acero en caliente. No se venden herramientas ni se imparten cursos: lo que hay aquí son explicaciones escritas con calma sobre cómo se comporta el metal cuando se calienta, se golpea y se enfría, y sobre cómo está organizado el espacio donde eso ocurre.
- Fragua y combustibles
- Colores de caliente
- Partes del yunque
- Operaciones básicas
- Martillos y tenazas
- Temple y revenido
- Acabado y protección
- Distribución y seguridad
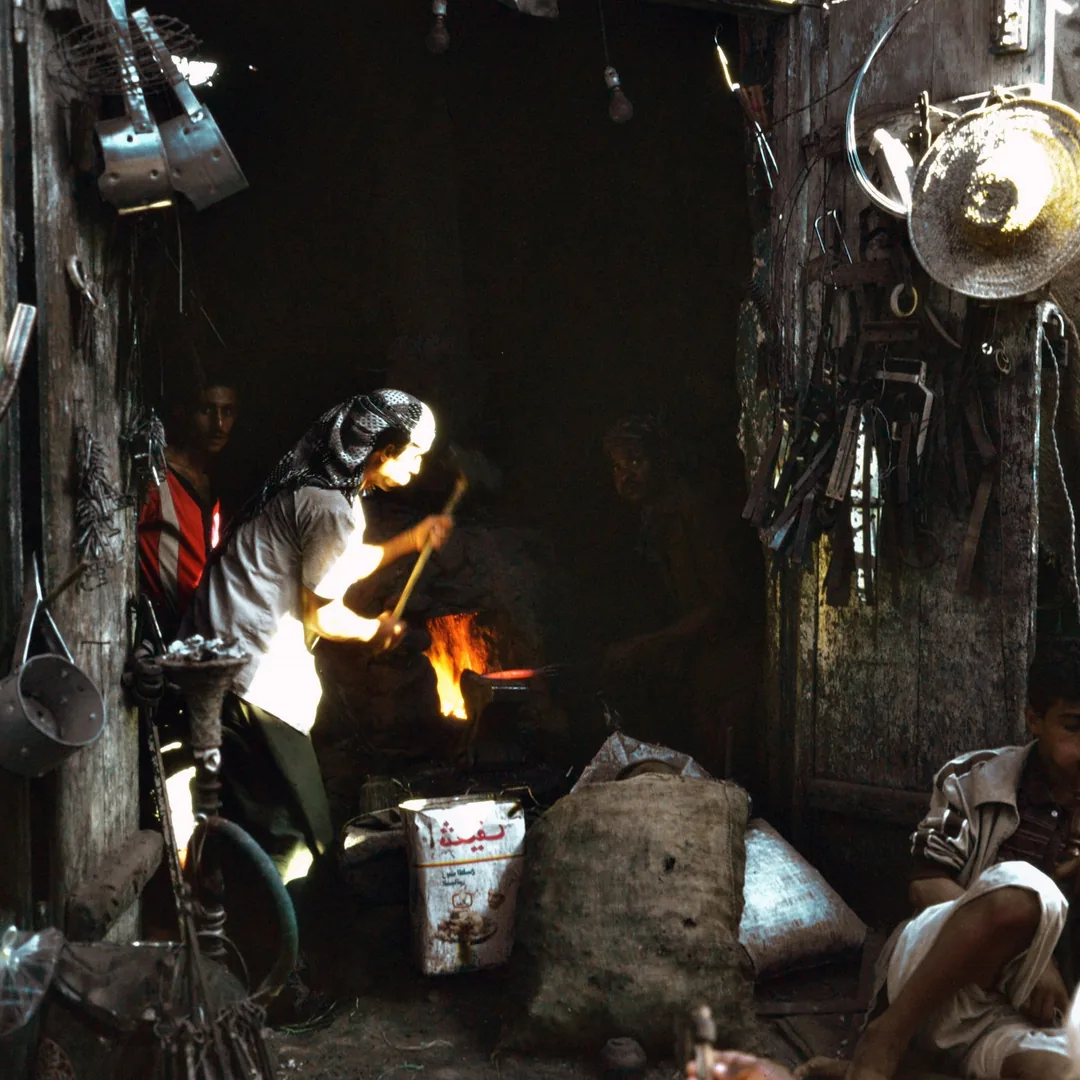
Imagen editorial Un taller de forja tradicional se organiza alrededor de tres puntos fijos: el hogar donde se calienta el hierro, el yunque donde se trabaja y el punto de agua donde se enfría. La distancia entre ellos condiciona cada gesto del día, porque una pieza al rojo pierde temperatura útil en cuestión de segundos. Fotografía de archivo empleada como ilustración temática; no documenta ninguna actividad del proyecto.
El hogar de la fragua y la elección del combustible
La fragua no calienta por contacto con la llama, sino por la combustión concentrada de un lecho de brasas atravesado por una corriente de aire. Ese detalle explica casi todo lo demás. El aire entra por la tobera, cruza el lecho y crea una zona reducida de calor intenso —el corazón del fuego— rodeada de una capa exterior más fría y más oxidante. La pieza debe colocarse dentro de ese corazón, nunca encima de la llama visible, y tiene que quedar cubierta por brasas para que el oxígeno del entorno no se coma la superficie.
El caudal de aire es el mando principal. Con un fuelle tradicional o un ventilador eléctrico regulado, más aire significa más temperatura pero también más consumo y más cascarilla. Conviene trabajar con el mínimo aire que permita alcanzar el calor necesario, porque cada grado de más por encima del rango útil se paga en pérdida de material y en riesgo de quemar la pieza.
Carbón vegetal, hulla, coque y gas
El carbón vegetal enciende con facilidad, arde limpio y da un fuego muy dócil, pero se consume deprisa y obliga a reponer casi de continuo. La hulla de forja, con bajo contenido en azufre y en cenizas, aglomera al calentarse y forma una bóveda de coque alrededor del corazón del fuego: es el combustible clásico para hogares abiertos y permite calentar zonas muy localizadas de una barra. El coque ya coquizado arde con menos humo y menos aporte de azufre, aunque necesita más aire para arrancar. Las fraguas de gas, muy extendidas en talleres pequeños, ofrecen una cámara de temperatura homogénea y un arranque inmediato; a cambio calientan toda la longitud de la pieza que entra en la cámara y dan menos control sobre el calentamiento puntual.
El azufre merece un párrafo propio. Un combustible rico en azufre puede transferirlo al acero caliente y volverlo quebradizo en caliente, un defecto que aparece como grietas en los bordes justo cuando se está estirando la pieza. Por eso la hulla de forja se selecciona por composición y no por precio.
Cuidado del fuego durante la jornada
Un lecho descuidado deja de calentar. Las cenizas y la escoria fundida se acumulan alrededor de la tobera y terminan cerrando el paso del aire; el gesto habitual es levantar periódicamente el clinker con un atizador y retirarlo mientras todavía es una masa pastosa. También conviene mojar ligeramente el carbón fresco que se empuja desde los bordes hacia el centro: la humedad controla la velocidad de combustión y ayuda a mantener el fuego concentrado en lugar de extendido por todo el hogar.
Colores de caliente y rango de trabajo
Sin pirómetro, el color de la incandescencia sigue siendo el instrumento de medida más usado en la fragua. La correspondencia entre color y temperatura es razonablemente estable para los aceros al carbono, pero solo se lee bien con luz tenue: en un taller muy iluminado, o con el sol entrando de frente, un naranja intenso puede parecer un amarillo pálido y la pieza acaba pasada de temperatura. Esta es una de las razones por las que las fraguas tradicionales se instalan en zonas relativamente umbrías.
Color observadoReferencias orientativas para acero al carbono
Temperatura aproximadaLos valores varían con la aleación
Uso habitualQué se puede hacer en ese punto
La regla práctica es sencilla: se calienta hasta el color necesario para la operación y no más. Golpear por debajo del rojo oscuro introduce tensiones y puede fisurar la pieza; superar el amarillo intenso engrosa el grano y, si se llega al chisporroteo continuo, el metal se está quemando y esa zona ya no se recupera. Entre pasadas se devuelve la pieza al fuego en vez de forzar los últimos golpes con el hierro ya frío.
Hay una segunda escala de colores, distinta y muy fácil de confundir con esta: la de los colores de revenido, que aparecen como una película de óxido sobre acero pulido entre unos 200 y 300 °C. Son colores de superficie, se leen a plena luz y no tienen nada que ver con la incandescencia.
Partes del yunque y para qué sirve cada una
El yunque es una herramienta con varias superficies especializadas, no un simple bloque. La tabla o cara superior es la zona de trabajo principal; en los yunques de calidad está endurecida y debe mantenerse lisa, sin marcas ni rebabas, porque cada defecto se copia en la pieza. El punto de choque, la franja situada justo sobre el cuerpo macizo, es donde el rebote es mayor y donde se hace el trabajo pesado.
El cuerno cónico sirve para curvar, abrir anillos y redondear; el paso de la punta a la base permite elegir el radio que se necesita. En el extremo opuesto, la mesa más baja y sin templar se reserva para cortar con tajadera, evitando dañar la cara endurecida. El agujero cuadrado aloja las herramientas de fondo —tajaderas, estampas, degüellos— y el agujero redondo se usa como apoyo al punzonar, para que el punzón salga sin tropezar.
La altura importa más de lo que parece. La referencia habitual sitúa la tabla a la altura de los nudillos con el brazo relajado a lo largo del cuerpo; algo más alto para trabajos finos y de precisión, algo más bajo cuando se van a dar golpes largos con maza. Un yunque demasiado bajo obliga a encorvarse durante horas y termina notándose en la espalda.
El asiento es parte de la herramienta. Un tronco de madera dura, un soporte metálico relleno de arena o un banco bien lastrado absorben vibración y reducen el ruido; un yunque mal apoyado suena agudo, devuelve peor el golpe y se mueve con cada impacto. Conviene comprobar la fijación de vez en cuando, porque se afloja con el uso.
Las operaciones básicas de la forja
Casi cualquier pieza forjada, por compleja que parezca, se descompone en un puñado de operaciones elementales combinadas en un orden determinado. Aprender ese vocabulario es lo que permite leer una pieza terminada y deducir cómo se hizo.
Estirado
Se reduce la sección para alargar la pieza. Se trabaja sobre el cuerno o con degüello para concentrar el efecto y después se cuadra y se alisa sobre la tabla. Girar la barra un cuarto de vuelta entre series de golpes mantiene la sección regular y evita que el material se abra en forma de pliegue.
Recalcado
Es la operación inversa: se acumula material engrosando una zona, normalmente el extremo, golpeando en el eje de la barra. Solo debe estar caliente la parte que se quiere engrosar; si el calor se extiende, la barra se pandea en lugar de recalcarse.
Punzonado y ensanchado
El agujero se abre desplazando material, no arrancándolo. Se punza a media profundidad por una cara, se voltea la pieza y se termina por la otra sobre el agujero redondo; después se ensancha con una deriva hasta la medida. Refrescar el punzón en agua cada pocos golpes evita que pierda filo y se quede pegado.
Doblado
El calor debe estar localizado justo donde se quiere el pliegue; un calentamiento amplio produce curvas blandas e imprecisas. Los ángulos vivos se marcan sobre la arista del yunque y las curvas amplias sobre el cuerno o con ayuda de horquillas metidas en el agujero cuadrado.
Degüello y estampado
El degüello marca un escalón limpio antes de estirar un extremo, de modo que la transición quede definida. Las estampas de fondo y de mano dan la forma final —redonda, hexagonal, moldurada— con pocos golpes y de manera repetible.
Soldadura a la fragua
Dos piezas de hierro o acero bajo en carbono se unen en estado pastoso, por encima del amarillo intenso, con las superficies limpias y protegidas por un fundente que disuelve la capa de óxido. El primer golpe debe ser firme y bien dirigido; los siguientes consolidan. Es la operación que menos perdona la falta de preparación.
Martillos y tenazas: peso, forma y agarre
El martillo de forja habitual para trabajo continuado ronda entre 800 g y 1,5 kg. Más peso no significa mejor resultado: el rendimiento depende de la velocidad del golpe y de la precisión, y un martillo excesivo agota la mano y estropea la puntería a la media hora. La cara debe estar ligeramente abombada y con los cantos suavizados, porque una arista viva deja marcas que luego hay que borrar. La peña —recta, transversal o de bola— sirve para mover material en una dirección concreta antes de alisar con la cara.
El mango se sujeta cerca del extremo, con la mano relajada, dejando que el martillo caiga por su propio peso y rebote. Apretar el mango con fuerza transmite toda la vibración a la muñeca y al codo. Un mango de fresno o nogal, de sección ovalada y bien encajado, cumple mejor que cualquier alternativa vistosa.
Las tenazas no son intercambiables: cada perfil de pieza pide una boca. Las de boca plana sujetan pletinas, las de boca curva agarran redondos, las de lobo abrazan cuadrados y las de boca hueca retienen barras gruesas. Una tenaza que no ajusta deja girar la pieza en el peor momento; el remedio clásico es ajustar la boca en caliente sobre la propia barra que se va a trabajar y, en trabajos largos, asegurar el conjunto con un anillo corredizo. Nunca deben calentarse las tenazas más allá de lo imprescindible para ajustarlas.
Revisión rápida antes de empezar
- Mangos sin grietas y firmemente encajados
- Cara del martillo lisa y con cantos redondeados
- Bocas de tenaza ajustadas al perfil que se va a forjar
- Tabla del yunque limpia, sin rebabas ni cascarilla
- Punzones y tajaderas con filo o punta en condiciones
Señales de que algo va mal
- El martillo rebota de forma irregular: yunque mal asentado
- Grietas en los bordes al estirar: material quemado o con azufre
- Cascarilla excesiva: demasiado aire o pieza fuera del corazón del fuego
- El fuego no sube de temperatura: tobera obstruida por escoria
- La pieza gira sola en la tenaza: boca inadecuada
Temple y revenido: qué cambia realmente dentro del acero
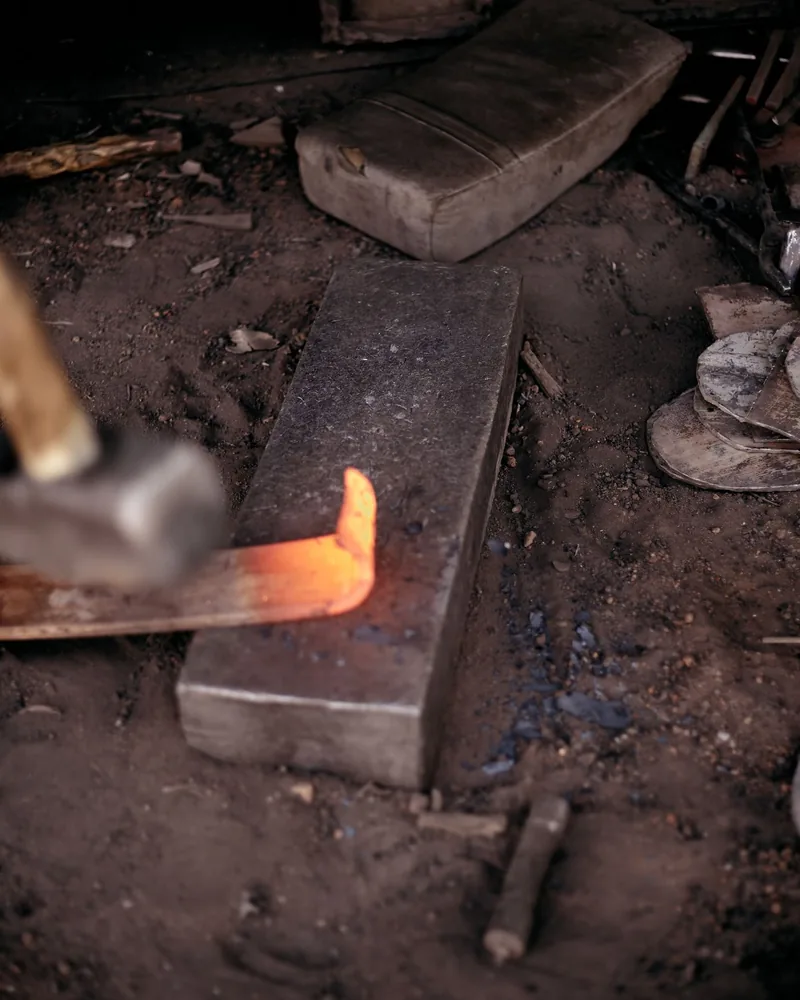
Solo los aceros con suficiente carbono admiten temple. Al calentar por encima de la temperatura crítica, la estructura interna se reorganiza y el carbono queda disuelto de forma homogénea; si a continuación se enfría muy deprisa, esa disposición queda atrapada y se forma una estructura muy dura y muy tensionada. El acero templado corta bien, pero es frágil: un filo recién templado puede saltar con un golpe lateral.
El medio de enfriamiento se elige según la composición y el grosor de la pieza. El agua enfría de forma agresiva y aumenta el riesgo de grietas y deformaciones; el aceite es más suave y resulta más previsible en piezas con cambios bruscos de sección; algunos aceros aleados templan simplemente al aire. Introducir la pieza vertical y moverla ligeramente ayuda a romper la película de vapor que se forma alrededor y evita zonas con dureza desigual.
El revenido llega justo después, sin dejar que la pieza se enfríe del todo ni se quede guardada. Consiste en recalentar a temperatura moderada —del orden de 180 a 300 °C, según el uso— para liberar tensiones y cambiar dureza por tenacidad. Sobre una superficie previamente pulida, el propio óxido delata la temperatura: el amarillo pajizo corresponde a los revenidos más duros, el pardo y el morado a un punto intermedio y el azul a piezas que deben flexar antes que romper.
Antes del temple es frecuente normalizar: un par de calentamientos hasta la zona crítica seguidos de enfriamiento al aire en calma. Con ello se afina el grano engrosado durante la forja y se reparten mejor las tensiones acumuladas. Es un paso que se salta con facilidad y que explica buena parte de las roturas inesperadas.
Acabado de la superficie y protección frente a la corrosión
La forja deja una piel característica: cascarilla azulada, huellas de martillo, aristas suavizadas por el calor. Conservar ese aspecto o eliminarlo es una decisión, no un descuido. Si se quiere mantener, basta con cepillar en caliente con cepillo de púas de acero para desprender la cascarilla suelta sin llevarse el color. Si se busca una superficie uniforme, se recurre a lima, abrasivos progresivos o cepillo de alambre motorizado, teniendo en cuenta que cuanto más se pule más se nota cualquier marca posterior.
El hierro y el acero al carbono se oxidan en cuanto encuentran humedad, así que el acabado es también protección. En interiores, las ceras de abeja mezcladas con aceite y aplicadas sobre la pieza tibia penetran bien y dan un tono profundo, aunque exigen renovarse cada cierto tiempo. Los aceites secantes aplicados en caliente forman una capa oscura y estable, muy habitual en herramienta y utensilios. El pardeado por óxido controlado ofrece una superficie más resistente, a cambio de un proceso lento de capas sucesivas.
Para piezas que van a estar a la intemperie —rejería, barandillas, herrajes exteriores— lo razonable es una imprimación adecuada y pintura de exterior, o bien galvanizado en caliente cuando el ambiente es agresivo, como ocurre en zonas costeras. Conviene evitar rincones donde el agua quede retenida y prever puntos de drenaje en los montajes; la mayoría de las corrosiones prematuras empiezan en una junta mal resuelta, no en la superficie expuesta.
Distribución del taller y precauciones de seguridad
La planta de una forja se ordena alrededor del recorrido de la pieza caliente. Entre la fragua y el yunque debería haber uno o dos pasos, sin obstáculos ni cambios de nivel, y el punto de agua o el depósito de temple a un lado y siempre en el mismo sitio. Un banco con tornillo, preferiblemente de pata, se coloca fuera de esa línea de paso. El material en barras se guarda vertical u horizontal según el espacio, pero nunca cruzando la zona de trabajo.
La ventilación es un asunto serio. Toda combustión genera monóxido de carbono, incoloro e inodoro, y las fraguas de gas en locales cerrados exigen entrada de aire y salida alta. Una campana bien dimensionada sobre el hogar y un tiro suficiente resuelven a la vez el humo y buena parte del calor ambiental.
El suelo debe ser incombustible y estar despejado. La cascarilla que salta del yunque sigue estando al rojo cuando cae, y un trapo o una viruta en el suelo bastan para empezar un fuego. Las piezas calientes se dejan siempre en un mismo lugar señalado, porque un hierro a 400 °C no se distingue a simple vista de uno frío.
Protección personal
- Gafas o pantalla frente a cascarilla y chispas
- Ropa de algodón o lana; evitar tejidos sintéticos que funden
- Calzado cerrado, resistente y sin aberturas superiores
- Protección auditiva en trabajos prolongados
- Manos libres de guantes holgados al usar el martillo
El taller
- Ventilación permanente y campana sobre el hogar
- Extintor accesible y revisado
- Suelo incombustible, libre de trapos, aceites y virutas
- Zona fija y señalada para dejar piezas calientes
- Recipiente de temple estable, sin agua bajo el aceite
- Orden al terminar: fuego apagado y herramientas en su sitio
Escribir a Ziburvo
Los textos de este sitio se revisan y se amplían con el tiempo. Si detectas un error, echas en falta un apartado o quieres proponer un tema relacionado con la forja y el trabajo del metal en caliente, el correo electrónico es la única vía de contacto del proyecto.
Ziburvo es una publicación informativa: no vende herramientas, no organiza cursos ni presta servicios profesionales. Las respuestas dependen del tiempo disponible y no siempre son inmediatas.
Correo[email protected]
Más información sobre el enfoque editorial en Sobre el proyecto.